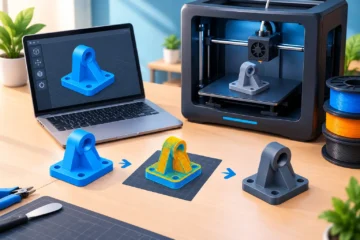
Egy frissen elkészült FDM nyomat sokszor még nem késztermék, hanem egy nagyon jó kiindulópont. A 3D nyomtatott alkatrész utókezelése dönti el, hogy a darab prototípus hatású marad-e, vagy olyan pontos, sima és tartós lesz, amelyet jó kézbe venni, beszerelni vagy ajándékba adni. Egy pótalkatrésznél ez akár a megfelelő illeszkedésen is múlhat, egy dekorációnál pedig azon, mennyire szépen jelennek meg a részletek.
Az utómunka nem minden esetben jelent hosszú csiszolást és festést. Egy műhelybe szánt tartókonzolnál vagy egy belső gépalkatrésznél általában a funkció az első. Egy látható helyre kerülő kapcsolókeretnél, egyedi ajándéknál vagy lakásdekorációnál viszont az esztétika is ugyanúgy számít. A jó döntés mindig a tárgy rendeltetésével kezdődik.
Miért szükséges a 3D nyomtatott alkatrész utókezelése?
Az FDM technológia olvadt műanyagot épít egymásra rétegről rétegre. Ez gyors, rugalmas és kis darabszámnál kifejezetten költséghatékony gyártási mód, ugyanakkor a rétegek nyoma bizonyos fényviszonyok mellett látható maradhat. A nyomtatás után ott lehet még a támaszanyag nyoma, egy finom sorja, az asztalhoz tapadás miatt kialakult perem, vagy egy olyan furat, amelyet a kívánt csavarhoz pontosítani kell.
Az utókezelés célja nem az, hogy minden nyomatot teljesen eltüntessünk a 3D nyomtatás világából. Inkább az, hogy az adott darab ott legyen szép, pontos és erős, ahol arra valóban szükség van. Egy jól megválasztott nyomtatási irány és rétegvastagság sok későbbi munkát eleve megspórol. Ezért az utómunka valójában már a tervezésnél és a szeletelési beállításoknál elkezdődik.
Az első lépés: támaszok, peremek és sorják eltávolítása
A támaszanyag a túlnyúló részek alatt segít megtartani a geometriát. Hasznos, de eltávolításkor könnyen nyomot hagyhat, különösen ívelt vagy nehezen hozzáférhető felületeken. Érdemes türelmesen, kisebb fogóval vagy csípőfogóval leválasztani, nem pedig egyetlen erős mozdulattal letörni. Így kisebb az esélye annak, hogy egy vékony fal vagy finom részlet megsérül.
A tapadást segítő brim, azaz perem általában kézzel vagy késsel is leválasztható. A kés használatánál mindig a tárgytól kifelé dolgozzunk, és inkább több könnyű húzással tisztítsuk le a maradványt. A túl mély vágás nemcsak esztétikai hiba: egy pattintós fedélnél vagy illeszkedő alkatrésznél a méretet is megváltoztathatja.
A sorják eltüntetésére egy éles hobbi kés, finom reszelő vagy sorjázó szerszám jó választás. Különösen a furatok, élek és csatlakozófelületek környékét érdemes átnézni. Ha az alkatrész kézzel gyakran érintett tárgy lesz, például fogantyú, vezérlőgomb vagy telefontartó, már ez az egyszerű lépés is sokkal igényesebb érzetet ad.
Az illeszkedő részeket ne csiszoljuk találomra
A fedél- és házillesztések, menetek, tengelyfuratok vagy bepattanó fülek esetében a felületkezelésnek mérettartónak kell lennie. Egy kevés anyag eltávolítása segíthet, ha egy próbaillesztés szorosabb a kelleténél, de a túlzott csiszolás kotyogó, bizonytalan kapcsolatot eredményezhet.
Ilyenkor a legjobb módszer a fokozatosság: kis lépésben igazítani, minden kör után újra próbálni. Ha például egy M3-as csavarnak szánt furat nem elég tiszta, gyakran célszerű a megfelelő átmérőjű fúróval kézzel, lassan átjáratni. Gépbe fogott fúrónál könnyű megolvasztani vagy kiszakítani a műanyagot, főleg PLA esetén.
Csiszolás: mikor éri meg a sima felület?
A csiszolás a leggyakoribb módszer a rétegvonalak tompítására és a támasznyomok eltüntetésére. Szárazon általában 120-180-as szemcsemérettel lehet elkezdeni a durvább hibákon, majd 240-400-as papírral egységesíteni a felületet. Festés előtt a 600-as vagy finomabb papír is indokolt lehet, különösen akkor, ha a tárgyat közelről fogják nézni.
Nem kell minden felületet ugyanolyan gondossággal csiszolni. Egy fal felé néző tartóelemen felesleges órákat dolgozni, miközben a látható előlap és a kézzel érintett élek sokkal több figyelmet érdemelnek. Ez nem kompromisszum, hanem tudatos munkaelosztás.
A nedves csiszolás szebb, kevésbé poros eredményt adhat, de anyagfüggő. PLA-nál, PETG-nél és ABS-nél is működhet rövid ideig tartó, óvatos munkával, majd alapos szárítással. Azonban elektronikát fogadó házaknál, ragasztás előtt álló részeknél vagy nehezen kiszáradó belső üregeknél inkább a száraz csiszolás a biztonságosabb választás.
A rétegvonal nem mindig hiba
Egyes tárgyaknál a rétegek ritmusa kifejezetten jól áll a formának. Vázáknál, organikus dekorációknál vagy tudatosan technikai megjelenésű tárgyaknál a nyomtatott textúra a kész darab karakterének része lehet. A teljes simítás csak akkor jó cél, ha a tárgy funkciója vagy vizuális elképzelése ezt kívánja.
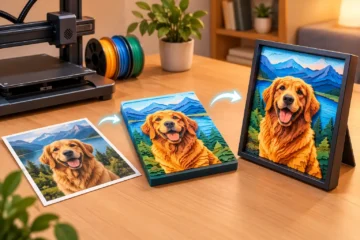
A HueForge képek és lithophane alkotások külön esetet jelentenek. Ezeknél a fény és a rétegek együtt hozzák létre a látványt, ezért az előlapi felület erős csiszolása könnyen ronthatja a részleteket. Itt többnyire a tiszta nyomtatás, a gondos peremtisztítás és a megfelelő megvilágítás többet ér, mint bármilyen agresszív utómunka.
Alapozás és festés a valóban egységes felületért
Ha egy alkatrésznek festett, homogén megjelenést szánunk, az alapozó sokat javít az eredményen. A töltőalapozó képes részben elfedni az apró rétegvonalakat és karcokat, de nem csodaszer: a mélyebb nyomokat több vékony réteg, köztes finom csiszolás és ismételt alapozás javítja ki.
A festéket mindig vékony rétegekben érdemes felvinni. Egy vastag réteg könnyen megfolyik, eltömíti a finom részleteket, és a méreteket is megváltoztathatja. Ez különösen problémás lehet feliratos elemeknél, pattintós alkatrészeknél vagy olyan házaknál, ahol két félnek pontosan össze kell zárnia.
PLA esetén az alapozás és festés általában jól kezelhető. PETG felülete valamivel nehezebben tapad, ezért gondos zsírtalanításra és megfelelő alapozóra van szükség. ABS és ASA tartósabb, hőállóbb műszaki darabokhoz is jó lehet, de a nyomtatásuk eltérő körülményeket kíván. Az anyagválasztást tehát nem csak a kívánt szín, hanem a használati környezet alapján is érdemes meghozni.
Ragasztás, hőillesztés és menetek
Sok egyedi tárgy több nyomtatott elemből áll. A ragasztásnál a felületek előkészítése számít: a finoman megcsiszolt, por- és zsírmentes felület általában megbízhatóbban köt. A megfelelő ragasztó attól függ, hogy PLA-ról, PETG-ről, ABS-ről vagy más anyagról van szó, illetve mekkora terhelést kap majd a kapcsolat.
Funkcionális alkatrészeknél a csavaros kötés gyakran jobb, mint a ragasztás. Hőbeültethető menetes perselyekkel a műanyag ház sokszor szétszerelhetővé és tartósabbá tehető. A perselyt szabályozott hővel kell beültetni, mert a túl forró szerszám eldeformálhatja a környező falat, a túl hideg pedig nem alakít ki stabil rögzítést.
Ha egy régi, hiányzó alkatrészt kell pótolni, nem elég csak a külső formát lemásolni. Az illesztési felületek, csavarhelyek, terhelési irányok és a használat közbeni hőhatás is meghatározza, milyen anyagból, milyen rétegvastagsággal és milyen utómunkával érdemes elkészíteni. A 3D szkennelés és az egyedi tervezés itt azért hasznos, mert a nyomat nem önmagában, hanem a meglévő tárgyhoz igazodva készülhet el.
Védőbevonat: szép maradjon használat közben is
A lakkozás elsősorban a festett vagy sokat fogdosott tárgyaknál indokolt. Matt lakkal visszafogott, egységes felület érhető el, a fényes lakk viszont kiemelheti a formát, de a maradék rétegvonalakat és ujjlenyomatokat is jobban megmutatja. Érdemes egy kevésbé látható részen próbát végezni, mert nem minden festék és lakk kompatibilis tökéletesen.
Kültérre vagy napfénynek kitett tárgyhoz az UV-állóság is szempont. Ilyen esetekben az ASA általában jobb kiindulás lehet, mint a PLA, de egy védőbevonat tovább növelheti az élettartamot. A bevonat nem pótolja a megfelelő anyagot: egy autóban felmelegedő tartó vagy egy kültéri rögzítő esetében már a tervezéskor figyelembe kell venni a hőt, nedvességet és mechanikai terhelést.
Mikor jobb szakemberre bízni?
Egy egyszerű sorjázás vagy finom csiszolás otthon is könnyen elvégezhető. Ha azonban a darabnak pontosan kell illeszkednie, látható helyre kerül, több részből áll, festett felületet kap, vagy egy eredeti alkatrészt helyettesít, az utókezelést érdemes a gyártással együtt átgondolni. Ilyenkor egy korai egyeztetés gyakran olcsóbb, mint egy már elkészült nyomat utólagos javítása.
A 3D Creatornál az egyedi gyártás során nem csak azt nézzük, hogyan nyomtatható ki egy modell, hanem azt is, hogyan fog működni és milyen felületet kapjon a kezében. Egy jól előkészített alkatrész kevesebb utómunkát kér, egy jól megválasztott utókezelés pedig valóban kész tárggyá teszi az ötletet.