Egy jól kinéző 3D modellből is lehet használhatatlan nyomat, ha egy rögzítőfül túl vékony, a furat túl szűk, vagy a tárgy rossz irányban kerül a nyomtatóasztalra. A 3D nyomtatási fájl előkészítése ezért nem egy utolsó kattintás az exportálás előtt, hanem a tervezés része. Ezen múlik, hogy egy pótalkatrész valóban a helyére illik-e, egy ajándék szépen mutat-e, és mennyi utómunka vagy felesleges anyag kell hozzá.
A jó hír az, hogy nem kell mindenkinek szeletelőprogram-szakértővé válnia. Ha azonban tudja, milyen szempontokat érdemes már a modell elkészítésekor ellenőrizni, gyorsabb lesz az egyeztetés, kiszámíthatóbb az ár, és jobb eséllyel érkezik olyan tárgy, amilyet elképzelt.
Először a tárgy feladatát kell tisztázni
Más fájlelő készítés kell egy polcra kerülő figurához, egy régi háztartási gép letört gombjához és egy kis szériás szerelvényhez. A kérdés nem csak az, hogy „kinyomtatható-e” a modell, hanem az is, hogy mire fogják használni.
Egy dekoráció esetén általában fontosabb a felület minősége, a részletek és a színek játéka. Itt egy finomabb rétegvastagság és gondosan elhelyezett, kevésbé látható támaszok lehetnek indokoltak. Egy funkcionális alkatrésznél viszont a terhelés iránya, a falvastagság, az illesztések és az anyagválasztás kerül előtérbe. Egy kampó például lehet látványosan elegáns a képernyőn, de ha a rétegek mentén kapja a húzóterhelést, hamarabb eltörhet.
Már az ajánlatkérésnél sokat segít, ha röviden leírja a tárgy funkcióját, várható méretét, azt, hogy érheti-e hő vagy nedvesség, illetve mekkora erőhatást kell elviselnie. Egyetlen fotó egy törött alkatrészről is hasznos kiindulópont lehet, de a méretek és a kapcsolódó elem képe még többet árul el.
A zárt, hibamentes modell az alap
A legtöbb FDM nyomtatáshoz STL vagy 3MF fájl érkezik. Az STL széles körben ismert és egyszerű formátum, ám csak a felület háromszögeit tárolja. A 3MF ennél több információt is átadhat, például egységeket, színeket vagy egyes nyomtatási beállításokat. Ha van rá lehetőség, a szerkeszthető eredeti fájlt – például STEP, Fusion vagy más CAD-formátumot – is érdemes megőrizni, mert módosításkor ez a legjobb kiindulás.
Nyomtatáshoz a modellnek zárt testnek kell lennie. Képzelje el úgy, mint egy vízzel megtölthető tárgyat: nem lehetnek rajta rések, belső, egymást metsző falak vagy véletlenül duplán létrehozott felületek. Ezek a hibák a szeletelőben hiányzó rétegeket, furcsa kitöltést vagy teljesen hibás geometriát okozhatnak.
Gyakori probléma a fordított felületirány is. Ilyenkor a program nem tudja biztosan eldönteni, mi számít a tárgy külső és belső oldalának. A legtöbb modellező- és szeletelőprogram tud javítást végezni, de az automatikus javítás nem mindig őrzi meg a fontos részleteket. Különösen műszaki alkatrésznél érdemes a javított modellt újra átnézni.
A mértékegység apróságnak tűnik, mégsem az
Az STL nem mindig jelöli egyértelműen, hogy a számok millimétert, centimétert vagy hüvelyket jelentenek. Emiatt előfordulhat, hogy egy 50 mm-es alkatrész 50 centiméteresként vagy éppen alig látható méretben nyílik meg. Export előtt és a szeletelőprogramban is ellenőrizze a befoglaló méreteket.
Ha egy meglévő tárgyhoz készül a modell, a kritikus méreteket több ponton mérje le. Egy tengely átmérője, egy csavar helye vagy két rögzítőfül távolsága sokkal fontosabb lehet, mint a külső forma tizedmilliméteres pontossága. A kopott, régi alkatrészeknél pedig gyakran nem az eredeti méretet kell visszaadni, hanem azt a méretet, amellyel a pótdarab ma is jól működik.
Falvastagság, részletek és illesztések
Az FDM nyomtató olvasztott műanyag szálat épít egymásra. Emiatt a nagyon vékony falak, hegyes csúcsok és hajszálvékony feliratok nem ugyanúgy viselkednek, mint a monitoron. A használható minimum a fúvóka méretétől, az anyagtól és a választott beállításoktól is függ, de funkcionális tárgynál nem érdemes a legkisebb még nyomtatható értékre tervezni.
Általános kiindulópontként egy 0,4 mm-es fúvókával készült nyomatnál az 1,2-1,6 mm-es fal már kiszámíthatóbb, de terhelésre szánt elemhez sokszor ennél vastagabb fal szükséges. A falak száma és a belső kitöltés együtt adja a merevséget. Egy doboz fedelénél elegendő lehet a könnyebb szerkezet, egy szerszámtartónál vagy pattintós rögzítésnél viszont a jól megválasztott falvastagság többet számít, mint a látványos, magas kitöltési százalék.
Az illesztéseknél hagyni kell némi játékot. Két digitálisan pontos felület a valóságban nem feltétlenül csúszik egymásba: a műanyag hűléskor zsugorodhat, a furatok kissé szűkebbek lehetnek, a nyomtatási irány pedig befolyásolja a méretpontosságot. Nincs minden helyzetre egyetlen jó ráhagyás. Egy lazán mozgó fedél, egy préselt illesztés és egy csavarral összefogott szerelvény teljesen más tűrést kér.
Menetes kapcsolatoknál különösen érdemes előre egyeztetni. Nagyobb menet nyomtatható közvetlenül is, kisebb vagy sokszor szerelt alkatrészhez azonban tartósabb lehet fém anya, hőre beültethető menetbetét vagy csavar használata.
A 3D nyomtatási fájl előkészítése a tájolással folytatódik
A tárgy elforgatása egyszerre befolyásolja a szilárdságot, a felületet, a nyomtatási időt és a támaszanyag mennyiségét. Ez az egyik legfontosabb döntés, mégis gyakran csak akkor kerül szóba, amikor a modell már elkészült.
A rétegek egymáshoz tapadása általában gyengébb, mint az egy rétegen belüli anyag folytonossága. Ha egy elem hajlításra vagy húzásra dolgozik, célszerű úgy tájolni, hogy a fő terhelés ne a rétegek szétválasztását próbálja. Nem mindig lehet tökéletesen optimalizálni: lehet, hogy az erősebb tájolás több támaszt igényel, vagy kevésbé szép felületet ad a látható oldalon. Ilyenkor a használat célja dönt.
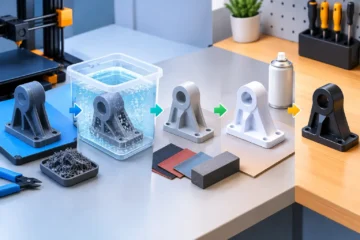
A lefelé néző túlnyúlásokhoz gyakran támasz kell. Ez segít megépíteni az íveket, kiálló részeket és üregeket, viszont nyomot hagyhat, plusz anyagot fogyaszt, és utómunkát kér. A modell kis áttervezésével sokszor kiváltható: egy 90 fokos alsó sarok helyett lejtős letörés, egy vízszintes furat helyett könnycsepp alakú nyílás vagy egy külön nyomtatható elem egyszerűbb és szebb eredményt adhat.
Anyag nélkül nincs jó előkészítés
A fájl geometriája és az anyag együtt értelmezhető. PLA-ból szépen, pontosan és gazdaságosan készülhetnek dekorációk, prototípusok, beltéri tartók és sok hétköznapi tárgy. Hőnek kitett autóbelsőbe, erősen terhelt rugalmas elemhez vagy tartósan nedves környezetbe azonban nem mindig ez a legjobb választás.
PETG gyakran jó kompromisszum, ha nagyobb szívósságra és jobb nedvességtűrésre van szükség. ABS vagy ASA inkább olyan esetekben jön szóba, ahol a hő- és időjárásállóság fontos, de ezek nyomtatása más körülményeket és tudatosabb tervezést igényel. Rugalmas TPU-val egészen más falvastagság, illesztés és forma működik jól, mint merev műanyagokkal.
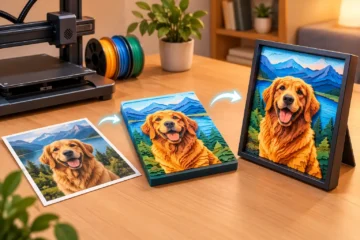
A szín sem kizárólag esztétikai kérdés. Egy fekete, matt alkatrészen kevésbé feltűnőek lehetnek az apró rétegvonalak, míg egy világos, fényes felületen jobban látszanak. Fotóból készülő lithophane vagy HueForge dekorációknál pedig a színek, a rétegvastagság és a fényáteresztés együtt alakítja a végeredményt, ezért ott a kép előkészítése éppolyan lényeges, mint maga a 3D modell.
Szeletelés előtt ezt a néhány dolgot nézze át
A szeletelőprogram alakítja a modellt a nyomtató számára értelmezhető rétegekre és mozgásokra. A beállítások nem univerzálisak, még azonos modellen belül sem. Egy gyors látványprototípus, egy sima felületű ajándéktárgy és egy terhelt pótalkatrész eltérő rétegvastagságot, falstruktúrát, kitöltést és támaszolást kívánhat.
Érdemes ellenőrizni, hogy a modell mérete helyes-e, stabilan felfekszik-e az asztalra, vannak-e nagy túlnyúlások, és a vékony részletek megmaradnak-e az előnézetben. Nézze meg a szeletelt rétegeket is: ha egy felirat eltűnik, egy fal szaggatottá válik vagy egy furat bezáródik, azt még a gyártás előtt könnyebb javítani.
Nagyobb vagy értékesebb projektnél a próbadarab nem felesleges kör. Elég lehet csak a kritikus sarok, a csatlakozás vagy egy furatkiosztás rövid szakasza. Egy ilyen teszt gyorsan megmutatja, kell-e módosítani a tűrésen, az anyagon vagy a kialakításon, mielőtt elkészül a teljes tárgy vagy a kis széria.
Mikor érdemes segítséget kérni?
Ha rendelkezésre áll egy kész STL, az már jó alap lehet, de nem jelenti automatikusan azt, hogy a fájl gyártásra kész. Különösen akkor hasznos szakértői átnézés, ha a tárgy más alkatrészhez csatlakozik, terhelést visel, több darabban készül, vagy esztétikailag kiemelten fontos.
A 3D Creator munkafolyamatában a fájl ellenőrzése nem elszigetelt technikai lépés: összekapcsolódik a tervezéssel, az anyagválasztással és a konkrét használati céllal. Ha pedig még nincs fájl, egy mintaalkatrész, méretezett fotó vagy vázlat alapján is el lehet indulni a digitalizálás és az újratervezés felé.
A legjobb nyomtatási fájl nem feltétlenül a legbonyolultabb. Az a jó modell, amelyik figyelembe veszi a tárgy valódi feladatát, a választott anyag tulajdonságait és a gyártás fizikai korlátait. Ha ez a három találkozik, az ötletből nem csak nyomat, hanem használható, személyes vagy hosszú távon is működő tárgy születik.