Egy pattintható fedél, egy pótalkatrész tengelye vagy két egymásba csúszó dobozelem csak akkor működik jól, ha nemcsak a forma, hanem a méretviszonyok is rendben vannak. A 3d nyomtatási tűrések ezért nem száraz mérnöki részletkérdések: ezek döntik el, hogy a kész tárgy könnyedén összeáll-e, megszorul, lötyög, vagy egyszerűen nem illeszthető össze.
FDM 3D nyomtatásnál a digitális modell és a kész darab mérete ritkán egyezik tizedmilliméterre. A nyomtató rétegenként építkezik, az olvadt műanyag hűlés közben változhat, a furatok pedig sokszor kisebbek lesznek a tervezettnél. Ez nem hiba, hanem a technológia sajátja. A jó tervezés része, hogy ezzel már a modellben számolunk.
Mit jelent a tűrés 3D nyomtatásnál?
A tűrés azt mondja meg, mennyire térhet el a valós, kinyomtatott méret a névleges, CAD-modellben megadott mérettől úgy, hogy az alkatrész még használható maradjon. Ha egy 20 mm-es elemnek pontosan egy 20 mm-es nyílásba kellene beleférnie, papíron tökéletes az egyezés. A gyakorlatban viszont a két felületnek kell némi hely, különben összeérnek és szorulni fognak.
Érdemes két fogalmat elkülöníteni. A méretpontosság azt mutatja meg, hogy a nyomtatott tárgy mennyire közelíti a modell méreteit. Az illesztési hézag pedig az a szándékosan megtervezett távolság két kapcsolódó alkatrész között. Egy jól beállított nyomtató lehet pontos, mégis sikertelen lehet az illesztés, ha a modellben nincs elegendő hézag.
A tűrést befolyásolja a nyomtató állapota, a fúvóka átmérője, a rétegvastagság, a választott anyag és a szeletelő beállítása is. Ugyanaz a modell PLA-ból, PETG-ből és ABS-ből sem feltétlenül viselkedik ugyanúgy. A PETG például hajlamosabb lehet apró szálhúzásra és kissé más felületi viselkedésre, az ABS pedig hűléskor számottevőbben zsugorodhat.
3D nyomtatási tűrések FDM technológiánál
Általános FDM kiindulópontként sok funkcionális alkatrésznél 0,2-0,3 mm hézaggal lehet kalkulálni oldalanként a mozgó vagy egymásba csúszó felületeknél. Ez azt jelenti, hogy ha egy elem minden irányban körül van véve egy másikkal, a teljes méretkülönbség akár 0,4-0,6 mm is lehet. Nem véletlenül: a belső falak, a külső kontúrok és a felületi egyenetlenségek egyszerre dolgoznak a szorosabb illesztés felé.
Az alábbi értékek hasznos tervezési támpontok, nem helyettesítik az adott nyomtatóra és anyagra készített próbát.
| Kívánt kapcsolat | Javasolt hézag FDM nyomtatásnál | | — | — | | Rögzített, kézzel összenyomható kapcsolat | 0-0,1 mm oldalanként | | Enyhén feszes, de szétszedhető illesztés | 0,15-0,2 mm oldalanként | | Csúszó vagy forgó kapcsolat | 0,2-0,3 mm oldalanként | | Könnyen összeállítható, biztosan nem szoruló kapcsolat | 0,35-0,5 mm oldalanként | | Átmenő csavarfurat | A csavar névleges átmérőjénél jellemzően 0,2-0,4 mm-rel nagyobb átmérő |
A táblázatban szereplő oldalankénti megjegyzés különösen lényeges. Egy 10 mm széles nyelvhez például 0,25 mm oldalsó hézag esetén nem 10,25 mm-es, hanem 10,5 mm széles fogadó nyílásra van szükség. Két oldalon jelenik meg ugyanis a ráhagyás.
A furatok más esetet jelentenek. A kör alakú nyílásokat a nyomtató réteges felépítése, a kontúrvonalak és a kisebb áthidalások miatt gyakran szűkebbre készíti, főleg vízszintes síkban. Egy M3-as csavarhoz tervezett átmenő furatnál ezért a pontos 3,0 mm helyett gyakran érdemes nagyobb, például 3,2-3,4 mm-es furatot modellezni. Ha menetet szeretnénk közvetlenül a műanyagba hajtani, az anyag típusa, a falvastagság és a terhelés is fontosabb lehet, mint önmagában a furat névleges mérete.
Miért más a függőleges és a vízszintes méret?
Az FDM nyomtató X-Y síkban rajzolja meg a rétegek körvonalát, Z irányban pedig egymásra építi őket. Emiatt egy függőleges fal, egy vízszintes furat és egy alulról nyomtatott áthidalás nem azonos pontossággal készül el. Az alsó felületek és a támaszanyaghoz kapcsolódó részek rendszerint kevésbé szépek és kevésbé kiszámíthatók, mint a felfelé épülő külső falak.
Ha egy kritikus illesztés elforgatható a modellen, sokat nyerhetünk a megfelelő nyomtatási orientációval. Egy tengelyfurat például lehet pontosabb, ha a nyílás függőleges, de ez nem minden tárgynál megoldható. Ilyenkor a forma módosítása segíthet: a vízszintes körfurat helyett alkalmazható könnycsepp alakú vagy felül enyhén lapított nyílás, amely kevesebb áthidalást igényel.
A zsugorodás és az anyagválasztás szerepe
Kisebb PLA alkatrészeknél a zsugorodás sokszor kezelhető mértékű, ezért dekorációknál vagy egyszerű tartóknál általában nincs szükség túlzott tűrés-tervezésre. A helyzet megváltozik nagyobb, hosszú vagy egymással összeépülő daraboknál. PETG-nél, ABS-nél és ASA-nál a hűlés, a belső feszültség és a tárgy geometriája erősebben beleszólhat a méretekbe.
A kérdés tehát nem az, hogy melyik anyag a legpontosabb minden feladatra. Beltéri, merev pótalkatrészhez a PLA kiváló választás lehet, de ha hő, ütés vagy nedvesség is éri a tárgyat, a PETG vagy más műszaki anyag lehet indokolt. Ilyenkor a kívánt használhatóságot kell előre venni, majd ehhez igazítani a falvastagságot, az illesztést és a nyomtatási beállításokat.
A nagyon szoros, erőátvitelt végző kapcsolatoknál sokszor nem a nyomtatott műanyag felület a legjobb végleges megoldás. Fém tengely, csavar, anya, hőbeültetős menetbetét vagy persely beépítésével tartósabb és pontosabb szerkezet készülhet. Egy 3D nyomtatott ház ettől még lehet teljesen egyedi, csak a kopó vagy nagy terhelésű pontokon érdemes a megfelelő anyagot használni.
Így tervezzünk, ha az illesztés kritikus
A legbiztosabb módszer a próbadarab. Nem kell rögtön kinyomtatni egy teljes, többórás modellt: egy 20-30 mm-es tesztkocka, benne többféle résmérettel, furattal vagy bepattintható elemmel gyorsan megmutatja, hogyan viselkedik az adott anyag és beállítás. Ez különösen hasznos kis szériás gyártás előtt, amikor ugyanabból az alkatrészből több darab készül.
A próbánál mindig azonos beállításokkal dolgozzunk, mint a végleges tárgynál. Más fúvóka, más rétegvastagság, eltérő falgenerálás vagy másik tekercs anyag is módosíthatja az eredményt. A méréshez tolómérő ajánlott, de az is fontos visszajelzés, hogy a kapcsolat milyen érzés használat közben. Egy dobozfedélnél más a jó illesztés, mint egy fényképezőgép tartónál vagy egy rendszeresen mozgó mechanikánál.
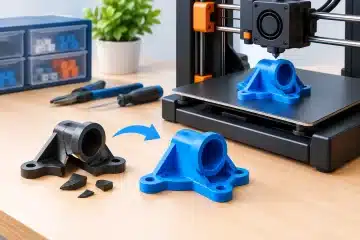
Régi, hiányzó alkatrész pótlásánál a helyzet még összetettebb. A kopott eredeti darab nem mindig őrzi a gyári méreteit, és a fogadó alkatrész is deformálódhatott az évek alatt. 3D szkennelés vagy kézi mérés után ezért nem pusztán lemásolni kell a formát, hanem értelmezni is kell, hol kell tartania, csúsznia, rugalmasan pattannia vagy terhelést viselnie. Itt válik valódi értékké az újratervezés.
Mikor nem érdemes túl szoros tűrést kérni?
Egy lithophane, HueForge kép vagy lakásdekoráció esetén a látvány, a fényáteresztés és a felület minősége jellemzően fontosabb, mint a századmilliméteres méretpontosság. Ha az elem nem kapcsolódik másik tárgyhoz, a túl szigorú méretelvárás csak felesleges költséget és tervezési kötöttséget hozhat.
A funkcionális daraboknál is érdemes a valós használatból kiindulni. Egy falra szerelt kábelrendezőnél hasznos lehet egy kis ráhagyás, mert a kábelek gyártónként eltérnek. Egy elektronikai doboznál számolni kell a csatlakozók helyével, a kábelek hajlítási sugarával és az összeszereléshez szükséges kézmozdulatokkal is. A legpontosabb illesztés sem jó, ha a tárgy a gyakorlatban nehezen szerelhető.
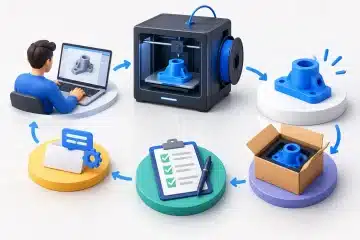
Ha van egy ötlet, fotó, sérült mintaalkatrész vagy kész 3D fájl, már az ajánlatkéréskor érdemes jelezni, mely méretek kritikusak, mivel kell az elemnek kapcsolódnia, és milyen környezetben fog működni. A 3D Creator munkájában ez az egyeztetés nem melléklépés: ettől lesz egy egyedi nyomtatásból használható, tartós tárgy. Egy jól megválasztott fél milliméter néha többet ér, mint egy látványosabb modell.
0 hozzászólás