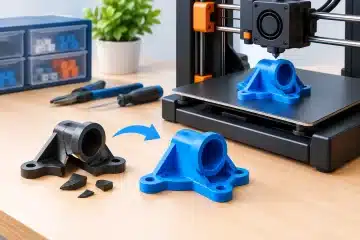
Egy eltört porszívócsatlakozó, egy gép burkolatának füle vagy egy egyedi rögzítőelem esetén nem az a fő kérdés, hogy „kinyomtatható-e”. Hanem az, hogy a kész darab bírni fogja-e a húzást, a rezgést, a meleget és a mindennapi használatot. A legjobb filament mechanikai alkatrészekhez mindig attól függ, pontosan milyen feladatot kell ellátnia az alkatrésznek.
Egy anyag lehet merev, mégsem jó ütésre. Lehet hőálló, de nehezebben nyomtatható. Más filament kell egy beltéri polctartóhoz, egy autó utasterében lévő patenthez és egy kültéri, esőnek kitett konzolhoz. A jó döntéshez érdemes a terhelést, a környezetet és a modell kialakítását együtt nézni.
Mi a legjobb filament mechanikai alkatrészekhez?
Ha egyetlen, általánosan jól használható választ kell mondani, a PETG sok mechanikai célra kiváló kiindulópont. Kellően szívós, jobban tűri a hőt, mint a PLA, és a nyomtatása is kiszámítható. Ez azonban nem jelenti azt, hogy minden feladatra ez az ideális anyag.
A mechanikai alkatrészek anyagválasztása inkább egy rövid döntési folyamat. Mekkora erő éri a tárgyat? Folyamatos vagy csak alkalmi a terhelés? Hajolnia kell, vagy inkább maradjon teljesen merev? Éri-e napfény, nedvesség, olaj, tisztítószer vagy magas hőmérséklet? Ezek a kérdések többet számítanak, mint az, hogy melyik filament hangzik „iparibbnak”.
PLA: pontos és merev, de nem mindenhol tartós
A PLA a legelterjedtebb 3D nyomtatóanyag, és sok egyszerű funkcionális elemhez teljesen megfelelő. Merev, szépen nyomtatható, részletgazdag felületet ad, ezért jó választás lehet például egy könnyű elektronikai tartóhoz, fiókelválasztóhoz, kábelvezetőhöz vagy kis terhelésű beltéri konzolhoz.
A korlátja a hő és a hosszú ideig fennálló terhelés. Meleg környezetben meglágyulhat, így egy napos ablakban, autóban vagy fűtőtest közelében könnyebben deformálódik. Tartós húzás vagy hajlítás alatt idővel lassan elmozdulhat, ezt kúszásnak nevezzük. Egy erősen meghúzott csavaros rögzítésnél vagy rugalmasságot igénylő patentnél ezért nem ez az első választás.
PETG: az univerzális munkadarabok anyaga
A PETG jó középút a merevség, az ütésállóság és a hőállóság között. Kevésbé rideg, mint a PLA, ezért jobban viseli a véletlen ütéseket és a rendszeres használatot. Sok pótalkatrész, rögzítőfül, ház, tartó, adapter és kis szériás funkcionális elem készülhet belőle megbízhatóan.
A PETG akkor különösen jó választás, ha az alkatrész beltérben dolgozik, de időnként nedvességet, tisztítást vagy mérsékelt meleget is kap. Egy műhelyben használt tartó, egy kerti eszköz fedett helyen lévő kiegészítője vagy egy háztartási gép nem forró zónában lévő alkatrésze tipikusan ilyen feladat.
A kompromisszum, hogy a PETG felülete könnyebben karcolódhat, és a nyomtatás során hajlamosabb a finom szálhúzásra. Ez többnyire beállítási kérdés, de precíz illesztéseknél mindig érdemes próbanyomatot készíteni.
ABS és ASA: amikor a hő vagy a napfény is tényező
Az ABS régóta ismert műszaki alapanyag. Jól bírja a meleget, szívós, és számos hétköznapi fröccsöntött termék is hasonló tulajdonságú műanyagból készül. Hátránya, hogy nyomtatás közben könnyebben vetemedik, ezért a stabil gyártáshoz zárt, megfelelően temperált nyomtatási tér kell.
Kültérre az ASA általában jobb döntés. Mechanikai tulajdonságai közel állnak az ABS-éhez, de lényegesen ellenállóbb az UV-sugárzással és az időjárással szemben. Egy napfénynek kitett kameratartó, postaláda-kiegészítő, kerti konzol vagy kültéri elektromos doboz eleme esetén az ASA sokkal tartósabb lehet, mint a PLA vagy a PETG.
Az ABS és ASA esetén a forma is sokat számít. A nagy, lapos alkatrészek sarkai nyomtatás közben felhúzódhatnak, ami méretpontatlanságot okoz. Ezért nemcsak a filamentet, hanem a gyártási körülményeket is a feladathoz kell választani.
Nejlon: ütésálló, kopásálló, valódi igénybevételre
A nejlon, más néven PA, akkor kerül előtérbe, amikor az alkatrész rendszeresen mozog, ütést kap vagy kopásnak van kitéve. Jó alapanyag lehet fogaskerékhez, csuklóhoz, erősebben terhelt rögzítőelemhez, munkagépek kiegészítőjéhez vagy olyan alkatrészhez, amelynek nem szabad egy váratlan ütéstől eltörnie.
A nejlon egyik sajátossága, hogy nedvességet vesz fel a levegőből. Ez befolyásolja a nyomtatás minőségét és a kész darab viselkedését is. Száraz filamenttel, gondosan beállított gyártással és a megfelelő típussal viszont nagyon jó eredmény érhető el.
Nem minden nejlon egyforma. Van rugalmasabb, ütésállóbb és merevebb változat is. A szénszállal töltött nejlon például kifejezetten merev, mérettartó darabokat adhat, de nem automatikusan „erősebb” minden irányban. A töltés javíthatja a merevséget, miközben bizonyos helyzetekben csökkentheti az ütésállóságot. Ráadásul a szálas töltet koptatja a fúvókát, ezért ehhez megfelelő gép és kopásálló fúvóka szükséges.
Polikarbonát: magas hő és nagy szilárdság esetén
A polikarbonát, vagy PC, a komolyabb hőterhelésre és erős mechanikai igénybevételre való műszaki anyagok közé tartozik. Jó választás lehet olyan burkolathoz, rögzítőhöz vagy szerkezeti elemhez, amely melegebb környezetben működik, és nem engedhet a terhelésnek.
Cserébe a PC nyomtatása igényesebb feladat. Magasabb hőmérsékletet, jó rétegtapadást és kontrollált környezetet kér. Egy kisebb, hétköznapi pótalkatrészhez gyakran nem ez a leggazdaságosabb út, de speciális feladatnál a plusz teljesítmény indokolt lehet.
TPU: ha az alkatrésznek hajolnia kell
A TPU rugalmas filament, ezért nem klasszikus merev szerkezeti anyag. Mégis nélkülözhetetlen, ha rezgéscsillapító láb, rugalmas kapocs, védőütköző, tömítésszerű elem vagy hajlítható rögzítő készül. Ott működik jól, ahol a merev műanyag eltörne, a TPU viszont visszanyeri az alakját.
A keménység itt különösen fontos. Egy puhább TPU jól csillapít, de kevésbé tartja a formáját. Egy keményebb változat jobban alkalmas lehet rugalmas patentnek vagy tok jellegű alkatrésznek. A terhelést ezért nemcsak kilogrammban, hanem mozgásban is érdemes elképzelni.
Az anyagnál is fontosabb lehet a nyomtatási irány
Sok eltört 3D nyomtatott alkatrész nem azért hibásodik meg, mert rossz filamentből készült, hanem mert a rétegek rossz irányban állnak a terheléshez képest. FDM nyomtatásnál a tárgy rétegről rétegre épül fel, így a rétegek közötti kapcsolat általában érzékenyebb lehet, mint az egy rétegen belüli anyag.
Ha például egy kampót lefelé húznak, azt úgy érdemes tájolni, hogy a húzóerő lehetőleg ne a rétegeket akarja széthúzni. Egy csavarfurat körüli fülnél sokat segíthet a vastagabb fal, a lekerekített átmenet és a megfelelő nyomtatási irány. Egy éles belső sarok feszültséggyűjtő pont, míg egy kis rádiusz gyakran látványosan növeli az élettartamot.
A több kitöltés sem mindig a megoldás. Egy 100 százalékos kitöltésű, de vékony falú modell néha gyengébb, mint egy kisebb kitöltésű, több külső fallal készített darab. Mechanikai alkatrésznél általában a falvastagság, a rétegszám és a formai merevítések fontosabbak, mint a látványosan magas kitöltési százalék.
Mikor érdemes újratervezni a pótalkatrészt?
Egy törött eredeti alkatrészt nem mindig érdemes változtatás nélkül lemásolni. Ha az eredeti elem azért repedt el, mert túl vékony volt, rossz helyen kapott terhelést vagy gyenge műanyagból készült, a másolat ugyanazt a hibát hordozhatja. Ilyenkor az újratervezés a valódi javítás része.
Egy erősítő borda, vastagabb fül, jobb csavarülék vagy lekerekített sarok sokszor többet ér, mint egy drágább filament. Ha nincs 3D fájl, a meglévő darab alapján végzett 3D szkennelés és műszaki modellezés segíthet abban, hogy a pótlás ne csak hasonlítson az eredetire, hanem hosszabb ideig is szolgáljon.
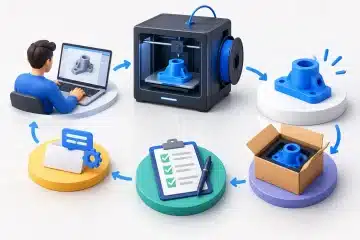
A 3D Creatornál az anyagválasztást mindig az alkatrész használatával együtt érdemes egyeztetni. Egy fotó, néhány méret és néhány mondat arról, hol, hogyan és milyen gyakran terhelődik a darab, már elegendő lehet ahhoz, hogy ne csak egy kinyomtatott tárgy, hanem használható megoldás készüljön.
0 hozzászólás